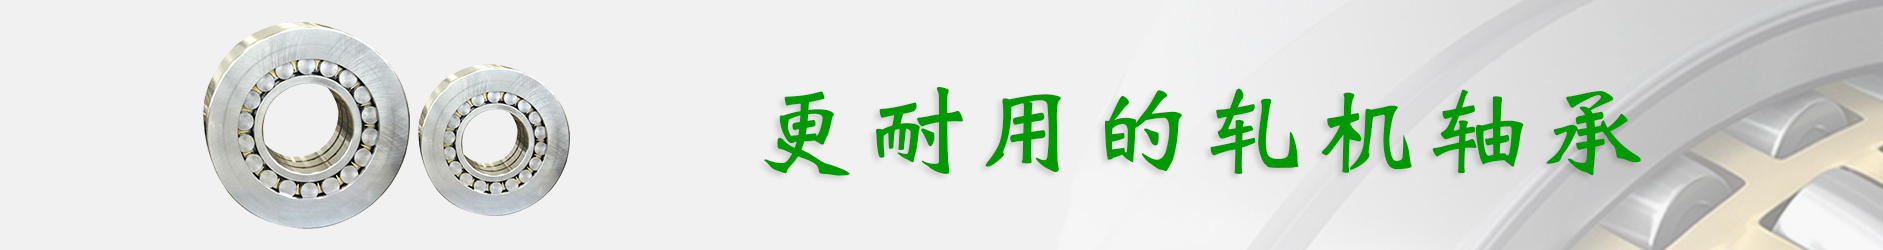
大H型钢轧机在生产过程中,止推轴承承担着重要的作用,其润滑状况直接影响到轧机的稳定运行和产品质量。原有的供油系统受供气压力及油量分配不足影响,导致止推轴承的润滑效果不佳,频繁出现故障,因此有必要对其进行单独供油改造。鉴于轧制工艺所具有的特殊性,会使得轴向力的波动变得比较大,从而让止推轴承长时间处于恶劣的交变载荷工况当中,传统轧机润滑方案通常会把齿轮箱传动齿轮以及各部位轴承纳入到同一套稀油集中润滑体系当中。
集中润滑系统必须同时满足齿轮啮合冷却、径向轴承润滑以及止推轴承润滑这几个方面,齿轮啮合所需要的喷油压力比较低,各个润滑点管路沿程的阻力有明显的差异,这就导致系统背压难以实现均衡。发现污染物不是从液压泵方向(P至A)传过去的,而是由执行元件(液压缸)内部磨损损坏产生的。[1]止推轴承处在油路的末端,实际上的供油量通常会低于设计数值,很难来形成稳定承载的油膜,进而加剧了磨损发热的情况。
在高速重载进行啮合的时候,传动齿轮齿面会持续开展滑动摩擦,金属磨屑也就会随之生成,这些微小的硬质颗粒会在润滑油当中悬浮,并且随着油液的循环而遍布到整个系统,目前现有的集中润滑体系大多把重点放在整体供油方面,很难去开展对止推轴承这种精密部件的专项高精度过滤工作,这样就使得微小污染物容易突破防线。
润滑系统的油箱拥有充足的容量,冷却器的设计需要兼顾齿轮啮合的热平衡,对止推轴承局部高热负荷的响应会存在一定的延迟,开展轧制作业时持续保持高强度,回油温度一直处于高位,使得进油温度超出了规定范围,轴承所产生的热量没办法被有效地带走,进而形成“热积聚”效应。对于轧制过程至冷床冷却的工艺过程中形成的钢材的挠曲、弯曲可通过辊式矫直机或压力矫直机进行成品的矫直处理。[2]
大型轧机齿轮箱的热平衡计算一般是基于整体热源来开展的,齿轮进行啮合会产生热量,这样油温也会随之上升,冷却器虽然可以开展系统整体温度的调控工作,不过要是止推轴承处于高热区域,它的进油温度还是会受制于总回油温度。在轧钢过程中由于轧件的温度或组织的不均匀可能导致轧辊的轴向力发生变化上、下水平辊可能因产生轴向窜动而发生“错辊”从而导致产品质量下降。[3]
大H型钢轧机止推轴承主要用于承受轧辊的轴向力,保证轧辊在轧制过程中的轴向位置稳定。它通过油膜的支撑作用,减少轴与轴承之间的摩擦,降低磨损。
原供油系统采用集中供油方式,由主油泵将油从油箱抽出,经过滤、冷却后分配到主轴承各个润滑点,然后通过主轴承分配器再分配到止推轴承。但这种供油方式存在一些问题,如供油压力不稳定、油流量分配不均匀导致止推轴承处的油流量过低,造成轴承温度过高、油膜厚度难以保证,影响了止推轴承的正常工作。工作温度高对轴承的使用是一个很不利的因素。所以选择制造轴承材料的原则应该是表面硬度高、耐磨,要求内部有良好的韧性。[4]
螺杆泵组以及油箱形成了独立循环单元,双筒过滤器和板式冷却器也参与到当中来,传统控制单元在这类典型位置控制中将独立完成位置和速度的闭环控制功能。[5]压力流量调节阀组协同着管路附件一同进行运作,油泵把独立油箱当中的油液抽出来,借助高精度过滤器开展净化工作,流量调节阀对油液进行精确分配,让它进入止推轴承摩擦副,这样就能带走热量以及磨损颗粒,之后油液通过回油管路返回到独立油箱,形成闭环循环。
止推轴承所具有的载荷特性对系统设计起到了决定作用。变量泵以及比例溢流阀构成了控制回路。通过理论计算开展了轴承***小油膜厚度的求解工作。这一厚度对所需的供油量起到了决定作用。
独立供油体系运用“吸油过滤以及高压管路精滤”这种双级调控方式,有别于集中系统所采用的粗放过滤模式,高压管路进行双筒切换过滤器的配置,它的过滤精度是基于轴承运动副间隙来确定的,能够开展有效拦截微米级颗粒物的工作,从而确保进入轴承的油液清洁度契合伺服系统要求,把磨粒磨损隐患开展彻底根除的工作。
板式热交换器运用独立配置的方式,在供油管路当中安装了温度传感器以及电动调节阀,冷却水流量的PID调节算法,鉴于供油温度的实时检测来开展自动控制得以实现,止推轴承的润滑温度依靠独立温控机制来实现稳定,不会受到齿轮箱整体油温波动的干扰,保障了油膜的承载刚度。该优化规程能节约能源在不改变原有设备的基础上大大降低了企业的生产成本提高产品的市场竞争力具有进一步的推广应用价值。[6]
为了保证系统能够稳定运行,要把安全联锁保护机制的设计工作开展得全面且周详,在供油管路当中进行电接点压力表以及流量开关的配置,要是系统压力低于轴承油膜形成所需要的***低值,或者流量急剧下降,马上触发声光警报,并且联动轧机主电机来降低轧制速度或者停止运行,轴承可以避免出现无油损伤的情况,并且推动了维护方式方面的革新。控制系统的全数字化以及通过计算机网络实现的控制系统速度基准值的数字给定,使得系统的控制精度、抗干扰性和可靠性大大提高。[8]
设计一套独立的供油系统,将主轴承润滑与止推轴承润滑分开,各自单独供油,为止推轴承提供稳定、可靠的润滑。该系统能够根据止推轴承的工作要求,精确控制供油压力、流量和油温,确保止推轴承处于良好的润滑状态。
独立油泵:选用一台合适流量和压力的油泵,专门为止推轴承供油,保证供油的稳定性。
过滤装置:安装高精度过滤器,过滤掉油中的杂质,防止杂质进入止推轴承,影响润滑效果和造成磨损。
冷却装置:配备高效的冷却器,控制油温在合适的范围内,避免油温过高导致油的粘度降低,影响油膜形成。
压力和流量控制元件:安装压力调节阀和流量调节阀,根据止推轴承的实际需求,精确调节供油压力和流量。
油箱:设置一个独立的油箱,储存足够的润滑油,并具有良好的密封和散热性能。
采用先进的自动化控制系统,对单独供油系统的压力、流量、油温等参数等连接到操作台,由岗位工进行实时监测和控制,当参数超出设定范围时,系统能够自动报警并采取相应的措施,如调节阀门开度、启动备用设备等。上下水平辊、左右立辊均采用电气传动控制轴向位置采用液压伺服阀控制。[7]
按照设计方案,将独立油泵、过滤装置、冷却装置、压力和流量控制元件等设备安装在指定位置,并连接好管道和线路。在安装过程中,要严格按照设备安装说明书和相关标准进行操作,确保安装质量。
合理布置供油管道,精轧机架上管路整体长度覆盖机架位置不能有接口,采取不锈钢材质,保证油流畅通不泄露。同时,要对地面管道进行防护处理,防止油管破坏造成漏油。
连接好电气线路,确保各个设备能够正常运行。对控制系统进行调试,设置好参数的报警值和控制范围,检查系统的自动调节和保护功能是否正常。
在正式投入使用前,进行试运行。观察单独供油系统的各项参数是否稳定,止推轴承的润滑状况是否得到改善,如油膜厚度是否合适、油温是否正常、轴承的磨损情况是否减小等。根据试运行的结果,对系统进行进一步的调整和优化。
改造后,止推轴承的油膜厚度得到了有效保证,油温稳定在合适的范围内,摩擦系数明显降低,减少了轴承的磨损,提高了轴承的使用寿命。油气润滑的特点是以压缩空气作为动力输送润滑油经过这两种介质的混合形成了两相油气混合流再供送到润滑点对设备进行润滑。[9]
由于止推轴承的润滑状况得到改善,其故障发生率大幅降低,减少了设备的停机时间,提高了轧机的作业率,为H型钢的连续生产提供了保障。
通过延长止推轴承的使用寿命,减少了设备维修成本和更换轴承的费用。同时,提高了生产效率,增加了产品产量和质量,为企业带来了显著的经济效益。积极推进以产顶进的政策,从政策上加以导向,扩大钢结构应用的比例和范围。
大H型钢轧机止推轴承单独供油改造是一项非常必要且有效的措施。通过设计和实施独立的供油系统,解决了原供油系统存在的问题,提高了止推轴承的润滑效果和可靠性,降低了设备故障率,取得了良好的经济效益和社会效益。该改造方案对于其他类似的轧机设备也具有一定的参考价值。
[1]宋端阳.降低H型钢轧机液压压下系统故障[J].山西冶金,2019,42(01):100-102.
[2]李恩伟.大型H型钢轧机自动化控制系统的研究与应用[D].山东科技大学,2005.
[3]樊永义.液压动态轴向调整系统在H型钢轧机中的应用[J].液压与气动,2001,(12):20-22.
[4]吕恩祥.马钢H型钢轧机工作辊轴承的设计计算[J].一重技术,2007,(02):13-15.
[5]杨伟.马钢H型钢轧机加热炉燃烧控制系统[J].冶金自动化,1999,(02):27-30.
[6]周庆田,胡国清,崔晨光,等.H型钢轧机压下规程优化设计方法的研究[J].重型机械,2005,(04):49-51.
[7]胡兵,王贤海,赵钢城.H型钢轧机液压动态轴向位置控制[J].液压与气动,2001,(11):16-18.
[8]张奇,徐洪.H型钢轧机主传动系统[J].自动化应用,2011,(06):32-33+35.
[9]陶雪源.油气润滑在马钢小H型钢轧机上的应用[J].安徽冶金科技职业学院学报,2007,(04):13-14+18.
[10]高海建,刘卫华,金持平.国内热轧H型钢轧机生产现状及推广应用中存在的问题[C]//中国金属学会.1999中国钢铁年会论文集(下).马鞍山钢铁股份有限公司;马鞍山钢铁股份有限公司;马鞍山钢铁设计研究院,1999:331-335.



 苏公网安备32020602001791