一、项目背景与概述
在宽厚板轧机的生产运行中,工作辊轴承是支撑轧辊、承受复杂载荷并保持辊系正确位置的核心部件。其选型直接关系到轧机的轧制能耗、设备利用率以及***终产品的尺寸精度。针对宽厚板轧机工作辊需同时承受巨大径向轧制力、弯辊力及轴向力的复杂工况,本报告重点对四列圆锥滚子轴承与四列圆柱滚子轴承两种主流方案进行对比分析,旨在为设备选型、结构优化及后期运维提供依据。
二、轴承技术特性对比
1. 四列圆锥滚子轴承
•承载特性:具备优异的联合承载能力,可同时承受径向载荷与双向轴向载荷,无需额外配置止推轴承。
•结构优势:主机设计更加紧凑,所需轴承安装空间小,有利于在有限空间内增大轧辊辊颈尺寸,提升轧辊整体强度。
•安装维护:安装和拆卸相对方便,内圈与轴设计采用间隙配合,便于快速换辊。但是在维护方面不能直接查看到内部的滚动体以及内外圈滚道的磨损情况,需要拆卸清洗才可直观检查。
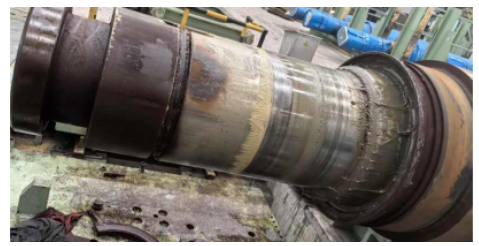
•技术局限:由于内圈与轧辊间隙配合,圆锥内圈与轧辊之间会产生较大的滑动摩擦,导致轴承内部温升过高,容易因此偏载引发早期失效,甚至轧辊报废风险。
2. 四列圆柱滚子轴承
•承载特性:具有极高的径向承载能力,但自身无法承受轴向载荷,必须与止推轴承(如双列角接触球轴承、深沟球轴承等)组合使用。
•性能优势:制造精度高,极限转速高。由于圆柱滚子与挡边摩擦小,在高速运转下发热量低,高速性能显著优于圆锥滚子轴承。
•精度控制:通常采用内圈与辊颈过盈配合,避免了“跑内圈”现象;且内圈可与轧辊辊面同时修磨,极大提高了辊系的回转精度和轴向引导精度,解决了圆锥内圈与轧辊辊径的滑动摩擦问题。
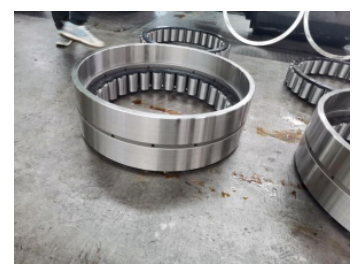
•安装维护:安装和拆卸相对方便,拆卸后可直接查看到内部的滚动体以及内外圈滚道的磨损情况,可及时做出准确的保养计划。
•结构局限:需额外配置止推轴承,导致轧辊整体长度增加,设备重量上升,对轧机安装空间以及轴承座宽度提出了更高要求。
三、宽厚板工作辊系应用方案评估
1. 轧制速度对选型的决定性影响
当轧制速度超过30m/min时,四列圆柱滚子轴承的高速性能优势凸显。此时若继续使用四列圆锥滚子轴承,轴向载荷导致的滑动摩擦升温将成为制约产能的瓶颈。因此,高速、高产的宽厚板精轧机组应优先采用圆柱滚子轴承方案。
2. 典型配置方案对比
•方案1(传统紧凑型):采用四列圆锥滚子轴承。适用于中低速宽厚板轧机或开坯机。该方案结构紧凑,换辊便捷,但在高负荷和高速工况下,需重点防范滚子偏载烧损及保持架疲劳失效。
•方案2(高精度型):采用“四列圆柱滚子轴承 + 双列角接触球轴承(操作端) + 深沟球轴承(传动端)”。该配置充分利用了圆柱轴承的高径向承载力与角接触球轴承的高轴向定位能力。不仅适应了高速轧制,还能在轧制力突变时有效分担载荷,运行可靠性高,是目前薄板及高精度宽厚板六辊冷轧机的主流趋势。
3. 精度与寿命
对于追求极致表面质量和厚度精度的宽厚板产线,四列圆柱滚子轴承配合止推轴承的配置能够提供更小的轴向间隙和更高的刚度。同时,分离型结构设计使得轴承箱与轧辊可自由组合,大幅缩短了换辊时间,提升了轧机作业率。
四、综合选型建议与结论
针对宽厚板轧机工作辊系的轴承选型,建议遵循以下原则:
1.高速高精工况:若轧机设计轧制速度较高(30m/min),且对板带材厚度、板形精度要求严苛,强烈建议采用“四列圆柱滚子轴承 + 专用止推轴承”的组合配置。该方案虽增加了初期设计复杂度和轴向尺寸,但在长期运行中的高可靠性、低故障率及成品质量保障方面具有显著的综合经济效益。
2.中低速重载工况:若受限于现场安装空间、投资预算,或轧机主要用于中低速粗轧阶段,四列圆锥滚子轴承仍是成熟可靠的选择。但在运维阶段,必须严格监控轴承游隙,加强润滑与冷却管理,并采用油气润滑等先进技术以改善摩擦副的润滑条件,延长使用寿命。



 苏公网安备32020602001791