冷轧轧辊轴承选型具有针对性和规律性,在轧机从启动的低速阶段到高速运行阶段的轧制过程中会受到极高的径向载荷和不断变化的轴向载荷,为适应这种特别的工况条件,轧辊轴承必须具有广泛的接触面设计,以降低轴承接触面应力,要选择高强度性能轴承材质,和优化的内部几何轮廓表面设计与加工工艺,并有优异的保持架性能(在轴承全寿命过程中,保证保持架形状完好)。主要应用轴承类型有四列圆柱滚子轴承、四列圆锥滚子轴承、大锥角双列圆锥滚子轴承及其它止推轴承和定位轴承等。
在轧辊轴承运行过程中,因各种因素影响,没有达到理想状态的使用寿命,或短周期轴承损坏失效,或影响设备正常运行。如下为客户处见到的一个现场分析案例。
锂电辊压机轴承内圈过盈量不足,易产生内圈偏心和跳动超差
锂电辊压机轧辊轴承通常选型P4或P5精度的四列圆柱滚子轴承和配对的双列滚针轴承,径跳要求严格,通常辊面跳动要求在1-2μm,当轧辊辊颈与轴承内圈间过盈量不足时,容易使轴承内圈相对轧辊辊颈出现蠕动现象。
当内圈蠕动后,会使轴承内圈产生偏心(相对辊面),辊面径跳产生超差,这时需要重新修磨轴承内圈及轧辊辊面,或者,更换新的轴承。
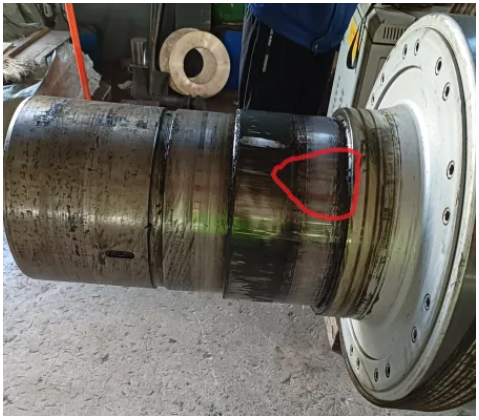
因内圈偏心和径跳超差,拆卸内圈后,观察到轧辊辊颈有明显的跑套痕迹。
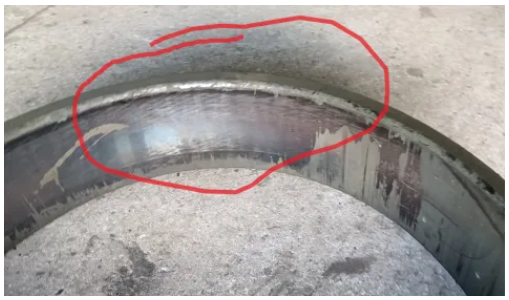
滚针轴承,轴承P4级尺寸精度,因轧辊配合过盈量不足,轴承内圈内径表面也有跑套痕迹。
现场分析,辊面跳动大是由于轴承内圈蠕动,使内圈表面相对辊面产生偏心。为消除偏心,在修磨辊面前,更换轴承内圈并修磨。
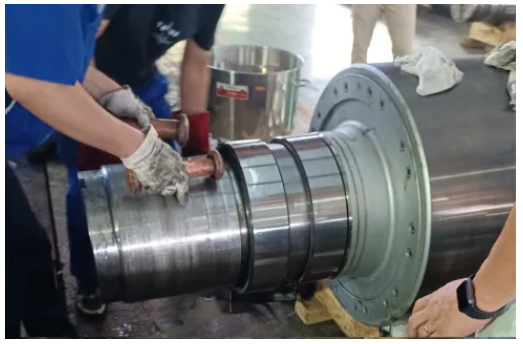
更换新的滚针轴承,按规范要求加热安装轴承内圈,安装后修磨内圈和轧辊辊面后,满足了轧辊辊面跳动要求。



 苏公网安备32020602001791