轴承行业有一个非常致命的认知误区:只要探伤合格、无显性裂纹,工件就是百分百合格品。但现场无数案例证明:仪器检测不到的微米级磨削微裂纹,才是轴承早期失效的***大元凶。很多轴承出厂全项合格,装机仅几百小时就起皮、剥落、异响、开裂,根源全是表层隐性微裂纹。今天结合实测寿命数据,彻底讲透微裂纹的隐蔽危害、检测盲区和落地防控方案,帮大家从根源解决轴承短命问题。
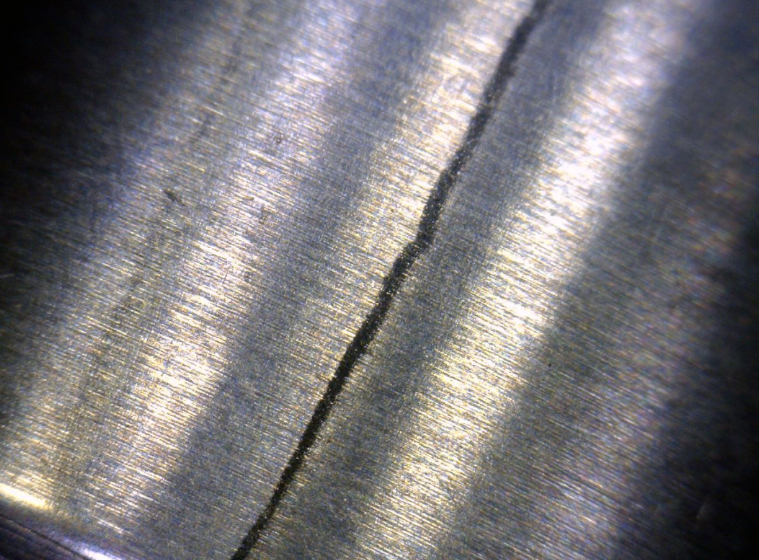
图:金属表面拉丝微裂纹特写显微
磨削微裂纹是工件表层在热应力、挤压应力、相变应力共同作用下,产生的1-20μm闭合隐性裂纹。这种裂纹缝隙极细、完全闭合、埋藏极浅,肉眼、放大镜、常规粗糙度仪全部无法识别。常规磁粉探伤只能捕捉开口裂纹、深度50μm以上的缺陷;超声波探伤对闭合微裂纹信号反射极弱,频段不匹配;涡流探伤仅对表面开口缺陷敏感。磨削微裂纹属于典型的"闭合、浅层、亚微观"三重盲区叠加缺陷,常规质检手段根本无法触达,这就是它能蒙混过关的核心原因。
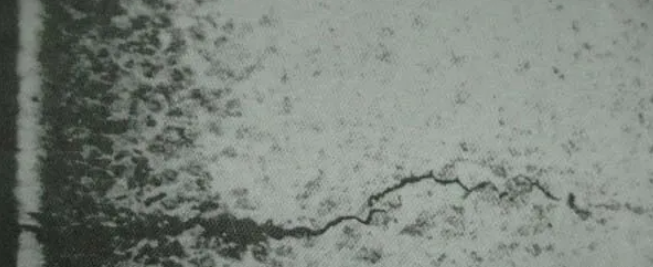
图:裂纹金相显微镜下观测
磨削微裂纹的生成,本质是"热-力-相变"三重应力耦合撕裂表层的结果。砂轮高速摩擦生热,表层瞬时温度可飙升至800-1200℃(远超材料相变点),表层组织受热膨胀;磨削液或空气极速冷却,表层瞬间收缩——热胀冷缩叠加产生巨大拉应力。同时砂轮挤压作用带来机械压应力、磨削变质层相变带来组织应力。三种应力在同一薄层内叠加,超过材料抗拉强度极限的瞬间,表层就产生微米级撕裂。冷却后裂纹两侧组织回弹贴合,形成"闭合态"微裂纹——这就是它难检出的根本原因。
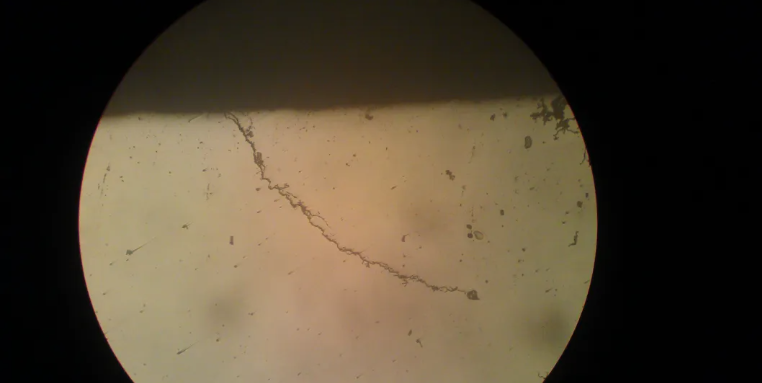
图:显微镜下微裂纹形貌
我们做过同批次轴承(GCr15轴承钢,P2级精度)对照疲劳寿命测试,结果非常震撼:无微观裂纹的优质轴承,额定工况(转速12000rpm、径向载荷1.2kN)平均寿命可达8500小时以上;带有浅层磨削微裂纹(深度5-15μm)的轴承,平均寿命仅2200-2800小时,寿命直接缩水70%以上。***大差距甚至能达到80%,即优质轴承跑8500小时,劣质轴承1600小时就提前失效。这组数据是批量生产现场统计平均值,不是实验室极端样本,足以说明微裂纹对寿命的毁灭性打击。
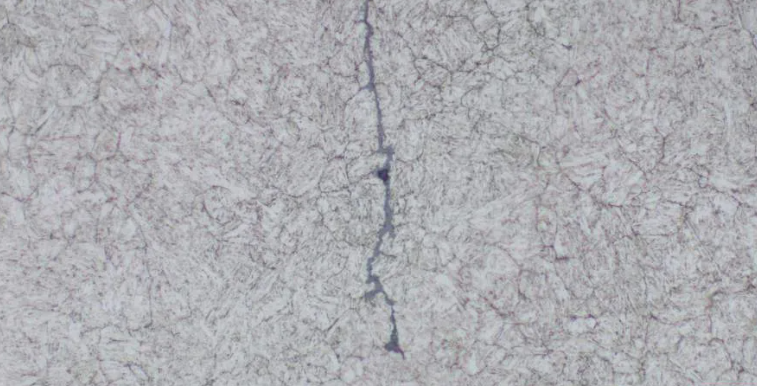
图:20μm尺度微裂纹金相对比
微裂纹***让人头疼的地方在于它的"成长性"——一旦萌生就停不下来。轴承运行时持续承受交变载荷、转速波动、温度循环、摩擦冲击,每一次循环都对裂纹尖端产生撕裂式拉应力。裂纹尖端应力集中系数极高(可达材料屈服强度的3-5倍),每一次循环裂纹尖端都向前推进零点几微米到几微米。经过几万、几十万次循环后,浅层微裂纹会沿晶界或穿晶扩展,逐渐贯通、连接、分叉,***终形成宏观裂纹,引发表层剥落、轴承抱死、结构性断裂。微裂纹的扩展具有不可逆性,一旦萌生就注定要爆发。
第一个诱因是热应力超标:砂轮钝化、冷却不均、进给量大,表层高温后极速收缩,产生拉伸微裂纹,是***主要成因。第二个诱因是表层材质脆化:磨削变质层、白层区域材质脆性剧增,韧性指标可能从母材的80J/cm²跌到20J/cm²以下,极易滋生网状微裂纹。第三个诱因是工序应力叠加:粗磨余量过大(单边超过0.1mm)、精磨修磨不足,残余应力集中,催生表层裂纹。三大诱因在粗放磨削现场几乎同时存在,所以微裂纹高发不是偶发,而是工艺不到位的必然结果。
常规探伤设备(磁粉、超声波、涡流)只对开口裂纹、深层裂纹(>50μm)有效,对闭合、浅层、亚微观的磨削微裂纹,设备信号无法捕捉,直接判定为合格。这种"检测合格"具有极大的欺骗性——它只证明没有显性大裂纹,不能证明没有微观微裂纹,是批量轴承早期失效的核心漏洞。高端轴承厂(SKF、NSK等级)都对轴承表层做金相抽检、酸洗渗透、显微硬度多维度检测,就是为了跳出常规探伤的盲区。一份只盖了常规探伤章的检测报告,对轴承长寿命需求是远远不够的。
精密轴承批量生产,必须定期增加金相抽检+酸洗渗透检测,精准捕捉微米级闭合微裂纹,弥补常规探伤短板。具体方案:每批次抽检比例不低于5%,关键件100%金相;金相制样采用斜切法(5°-10°斜切),放大倍数200-500倍观测;酸洗采用5%硝酸酒精,腐蚀15-30秒后观测网状裂纹分布。一旦金相发现微裂纹,整批返工或降级处理。把金相抽检固化进SOP,才能从"装配合格"升级到"表层纯净合格",把隐性缺陷挡在出厂前。
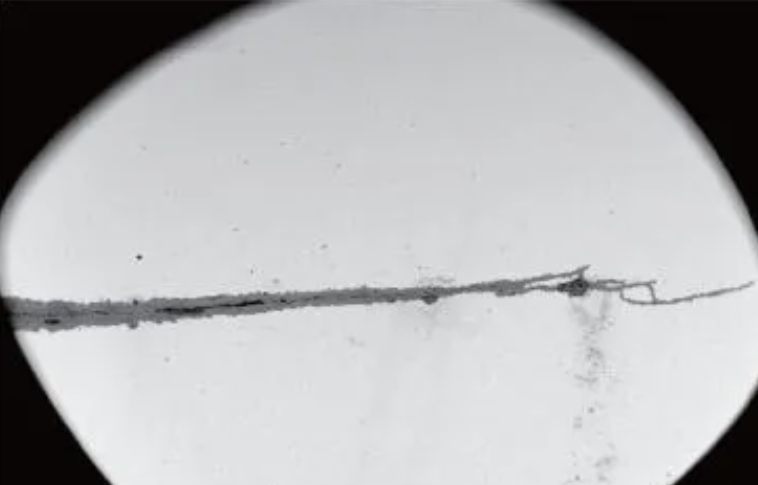
图:2μm尺度材料微裂纹显微
热应力是微裂纹的第一诱因,控温就是控微裂纹。全程管控磨削温度,杜绝高温灼伤:粗磨阶段线速度不超过30m/s,进给量不超过0.02mm/rev;精磨阶段线速度降至20-25m/s,进给量不超过0.005mm/rev。优化冷却喷淋全覆盖,喷嘴角度对准磨削接触点5mm范围内,喷淋流量不低于20L/min,磨削液温度稳定在20-30℃。及时修整砂轮(每加工50-100件修整一次),保持锋利切削,降低机械挤压应力。参数+冷却+砂轮三管齐下,热应力从源头压缩,微裂纹萌生概率能降低80%以上。
工序余量配比,是微裂纹防控的***后一道闸。合理分配粗、精磨余量,粗磨不贪快,单边去除量控制在0.05-0.1mm;精磨充分修除粗磨产生的应力层、微裂纹层,单边精磨余量不低于0.01-0.02mm,确保完全修除表层损伤组织。光整工序(研磨/超精)作为兜底,再修除0.005-0.01mm,***大限度保证成品表层纯净无隐性缺陷。粗磨、精磨、光整三道工序余量配比是微裂纹防控的核心工艺参数,配比合理,微裂纹能控制在2μm以内的金相可见极限以下;配比失衡,再好的设备和冷却也救不回来。



 苏公网安备32020602001791