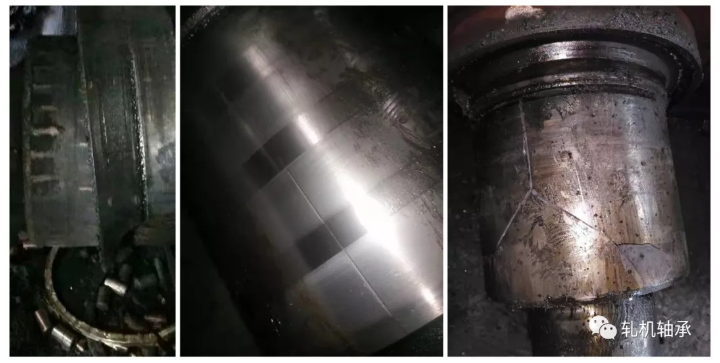
网友反映热轧用于FC5678220、FC4054170轴承在使用中有偶发不稳定现象,有时会偶发在线烧辊,有时轧机下线检查会发现内套有直裂或裂块现象发生,如下列图片所示:
1、现场取有价值的轴承内套样块检查其硬度及金相组织均符合工艺要求;2、从裂纹形状看,这种现象的发生是轴承内套与辊颈的配合过盈量偏大造成的胀裂而造成;3、轧辊颈部的倒角R值大于轴承内套的内孔倒角R值,虽表面看内套可安装到位,但轴承内套的这一端有悬空倾向,使用中的交变轧制力会使轴承内套的此端面出现圆周方向的放射状微裂纹,裂纹的深度发展可造成内套的上述损坏现象。2、测量辊径处的倒角的实际R值尺寸,和轴承内套内孔的倒角实际R值尺寸作比较,判断是否存在辊颈处的R值大于轴承内套内孔的R值。当然在满足两个R值的相匹配的情况下,还要保证轴承内套内孔的倒角长度(轴向和径向),这也很关键。由于热轧安装条件、现场使用环境千差万别,有针对性的生产切合实际应用的轧机轴承,才能做到与用户双赢。



 苏公网安备32020602001791